Artykuł sponsorowany
Jak płynność i skurcz tworzywa wpływają na stabilność wymiarową wyprasek i tacek
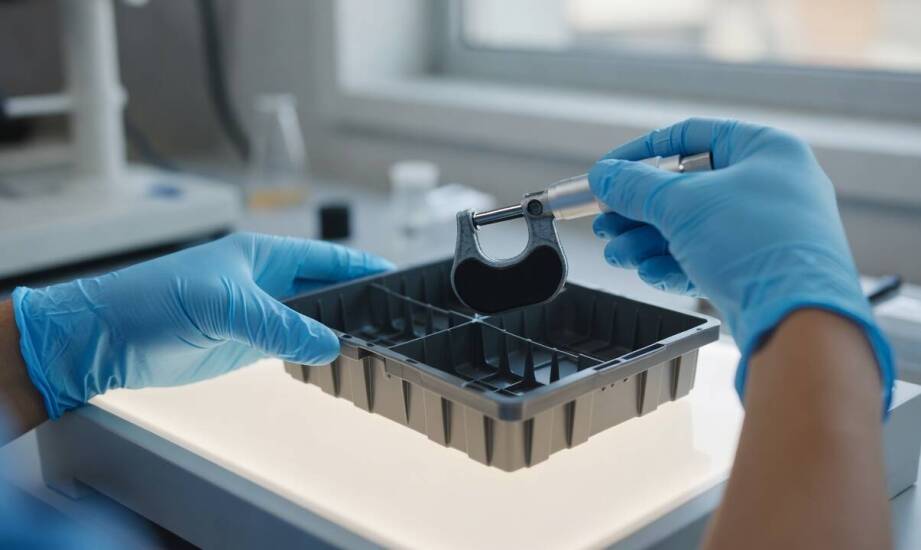
Projekt narzędzia formującego i wstępny dobór parametrów przetwórstwa często wydają się bezbłędne, a jednak gotowe wypraski lub tacki potrafią znacznie odbiegać wymiarami od początkowych założeń. Przyczyną najczęściej jest fizyczne zachowanie samego polimeru po opuszczeniu gniazda. Płynność stopu i skurcz poprodukcyjny rzadko idealnie odpowiadają prognozom generowanym przez symulacje komputerowe. Tworzywa sztuczne reagują na ciśnienie, temperaturę i szybkość wtrysku w sposób dynamiczny, co wymusza kalibrację parametrów w rzeczywistych warunkach. Właściwe zrozumienie mechanizmów przepływu i krystalizacji pozwala uniknąć kosztownych błędów, opóźnień oraz konieczności fizycznej modyfikacji drogich form stalowych.
Płynność stopu a precyzyjne wypełnianie formy
Wskaźnik szybkości płynięcia (MFI) określa lepkość stopionego materiału oraz jego zdolność do szybkiego przemieszczania się wewnątrz narzędzia pod wpływem wysokiego ciśnienia. Tworzywa charakteryzujące się podwyższonym MFI znacznie łatwiej docierają w wąskie szczeliny, co ma decydujące znaczenie przy ściankach o grubości poniżej jednego milimetra. Zbyt niska płynność surowca błyskawicznie prowadzi do powstawania niedolewów, czyli miejsc, w których polimer zastygł przed całkowitym uformowaniem detalu. Inżynierowie procesu muszą dobierać materiały precyzyjnie dopasowane do stopnia skomplikowania geometrii wyrobu. Cienkościenne zakrętki, filigranowe zatrzaski i małe pojemniczki wymuszają zastosowanie gatunków o MFI często przekraczającym 20 g/10 min. Z kolei masywnym elementom obudów urządzeń gospodarstwa domowego w zupełności wystarczy o wiele niższa wartość tego wskaźnika. Parametry maszyny, w tym temperatura uplastyczniania w cylindrze oraz profil prędkości wtryskiwania, dodatkowo zmieniają rzeczywistą lepkość surowca podczas trwania cyklu. Zwiększenie szybkości wtrysku wywołuje zjawisko ścinania polimeru, co chwilowo obniża jego lepkość i ułatwia formowanie najbardziej oddalonych fragmentów wypraski.
Skurcz tworzywa i wpływ modyfikatorów na detal
Zjawisko skurczu przetwórczego w metodzie wtryskowej wynika w głównej mierze z gwałtownego chłodzenia i krystalizacji makrocząsteczek pod wpływem fazy docisku. Dla polipropylenu typowe wartości skurczu wynoszą 1,5–2,5%, podczas gdy dla sztywniejszego kopolimeru ABS oscylują wokół 0,4–0,7%. Formowanie próżniowe folii PET lub polistyrenowych charakteryzuje się znacznie łagodniejszymi zmianami rzędu 0,2–1,5%. Termoformowany materiał nie jest bowiem rozgrzewany do postaci ciekłego stopu i nie doświadcza ekstremalnego ciśnienia pakującego charakterystycznego dla wtryskarek. Dlatego konstruktorzy narzędzi wtryskowych muszą uwzględniać w projektach znacznie większe naddatki wymiarowe.
Ogromny wpływ na finalną jakość mają również barwniki i dodatki chemiczne. Różnego rodzaju pigmenty potrafią zauważalnie obniżyć płynność stopu lub przyspieszyć degradację polimeru w wysokich temperaturach, co skutkuje matowieniem i mikropęknięciami na widocznych powierzchniach. Wytwórcy sprzętu elektronicznego zwracają szczególną uwagę na stabilność termiczną i sztywność, które zapobiegają wypaczaniu się obudów po wyjęciu z maszyny. Z kolei przy pakowaniu żywności nadrzędnym kryterium pozostaje całkowity brak migracji substancji chemicznych, ściśle regulowany przepisami rozporządzenia 10/2011. Każda branża wymusza na przetwórcach stosowanie odmiennych kompromisów między właściwościami mechanicznymi, estetyką a bezpieczeństwem użytkowania.
Uruchomienie masowej linii poprzedza szczegółowa weryfikacja funkcji, jakie ma spełniać gotowy przedmiot. Na podstawie twardych danych o płynności i przewidywanej kurczliwości technolodzy typują optymalny granulat, a w kolejnym kroku przeprowadzają rygorystyczne testy na maszynach. Drobne korekty wydajności układu chłodzenia, zmiany profilu ciśnienia docisku czy optymalizacja czasów cyklu pozwalają całkowicie wyeliminować odkształcenia. Osiągnięcie idealnie powtarzalnej geometrii w niewielkiej partii próbnej zawsze stanowi punkt wyjścia do bezpiecznego rozpoczęcia wielkoseryjnej realizacji zamówienia.
Przetwórstwo wymaga doskonałej znajomości zachowania polimerów w skrajnych warunkach fizycznych. Spółka cywilna Inject Plast działająca od 2016 roku z powodzeniem wdraża projekty dla sektora elektronicznego, AGD oraz kosmetycznego, wykorzystując w tym celu nowoczesne linie wtryskowe i termoformujące. Firma z siedzibą w Płochocinie opiera swoje procesy technologiczne na certyfikowanym systemie zarządzania jakością ISO 9001:2015. Zaawansowana produkcja artykułów z tworzyw sztucznych opiera się na precyzyjnym dopasowaniu surowca do możliwości formy stalowej. Odpowiednie zarządzanie płynnością materiału i kontrolowanie jego utraty objętości zapewnia doskonałą powtarzalność wszystkich wytwarzanych elementów.
Kategorie artykułów
Polecane artykuły

Jakie czynniki wpływają na skuteczny przewóz ładunków wielkogabarytowych
Skuteczny przewóz ładunków wielkogabarytowych zależy przede wszystkim od precyzyjnego planowania trasy, doboru właściwego sprzętu, zgodności z przepisami oraz profesjonalnego zabezpieczenia ładunku. Równie ważne są koordynacja logistyczna, monitorowanie w czasie rzeczywistym i dostosowanie działań d

Ręcznie robione kokosowe świeczki – kunszt i precyzja w każdym detalu
Ręcznie robione świeczki kokosowe pełnią nie tylko funkcję użytkową, ale stanowią również element dekoracyjny, który może wpływać na odbiór przestrzeni i atmosferę wnętrza. Ich charakterystyczny wygląd oraz sposób wykonania sprawiają, że są postrzegane jako produkty rzemieślnicze, powstające z dbało